菜单
菜单
产品中心
UPB系列数控折弯机
UPB系列重型数控折弯机
DPB系列双伺服数控折弯机
EPB系列数控电伺服板料折弯机
双机联动数控折弯机
APB系列机器人折弯单元
解决方案
方案概览
折弯技术
行业应用
关于我们
公司简介
工厂概况
认证资质
技术支持
服务支持
常见问题解答
资料下载
新闻资讯
行业资讯
企业动态
联系我们
English
中文简体
русский
Español
عربى
italiano
Français
한국어
Bahasa Melayu
Tiếng Việt
ไทย
Indonesia
Português
Polskie
Türk
हिंदी
折弯技术
首页
/
折弯技术
/
折边与卷边
产品中心
UPB系列数控折弯机
UPB系列重型数控折弯机
DPB系列双伺服数控折弯机
EPB系列数控电伺服板料折弯机
双机联动数控折弯机
APB系列机器人折弯单元
解决方案
方案概览
折弯技术
行业应用
关于我们
公司简介
工厂概况
认证资质
技术支持
服务支持
常见问题解答
资料下载
新闻资讯
行业资讯
企业动态
联系我们
立即咨询
English
中文简体
русский
Español
عربى
italiano
Français
한국어
Bahasa Melayu
Tiếng Việt
ไทย
Indonesia
Português
Polskie
Türk
हिंदी
网络菜单
产品中心
UPB系列数控折弯机
UPB系列重型数控折弯机
DPB系列双伺服数控折弯机
EPB系列数控电伺服板料折弯机
双机联动数控折弯机
APB系列机器人折弯单元
解决方案
方案概览
折弯技术
行业应用
关于我们
公司简介
工厂概况
认证资质
技术支持
服务支持
常见问题解答
资料下载
新闻资讯
行业资讯
企业动态
联系我们
产品搜索
语言
English
中文简体
русский
Español
عربى
italiano
Français
한국어
Bahasa Melayu
Tiếng Việt
ไทย
Indonesia
Português
Polskie
Türk
हिंदी
分享
退出菜单
首页
/
折弯技术
/
折边与卷边
折边与卷边
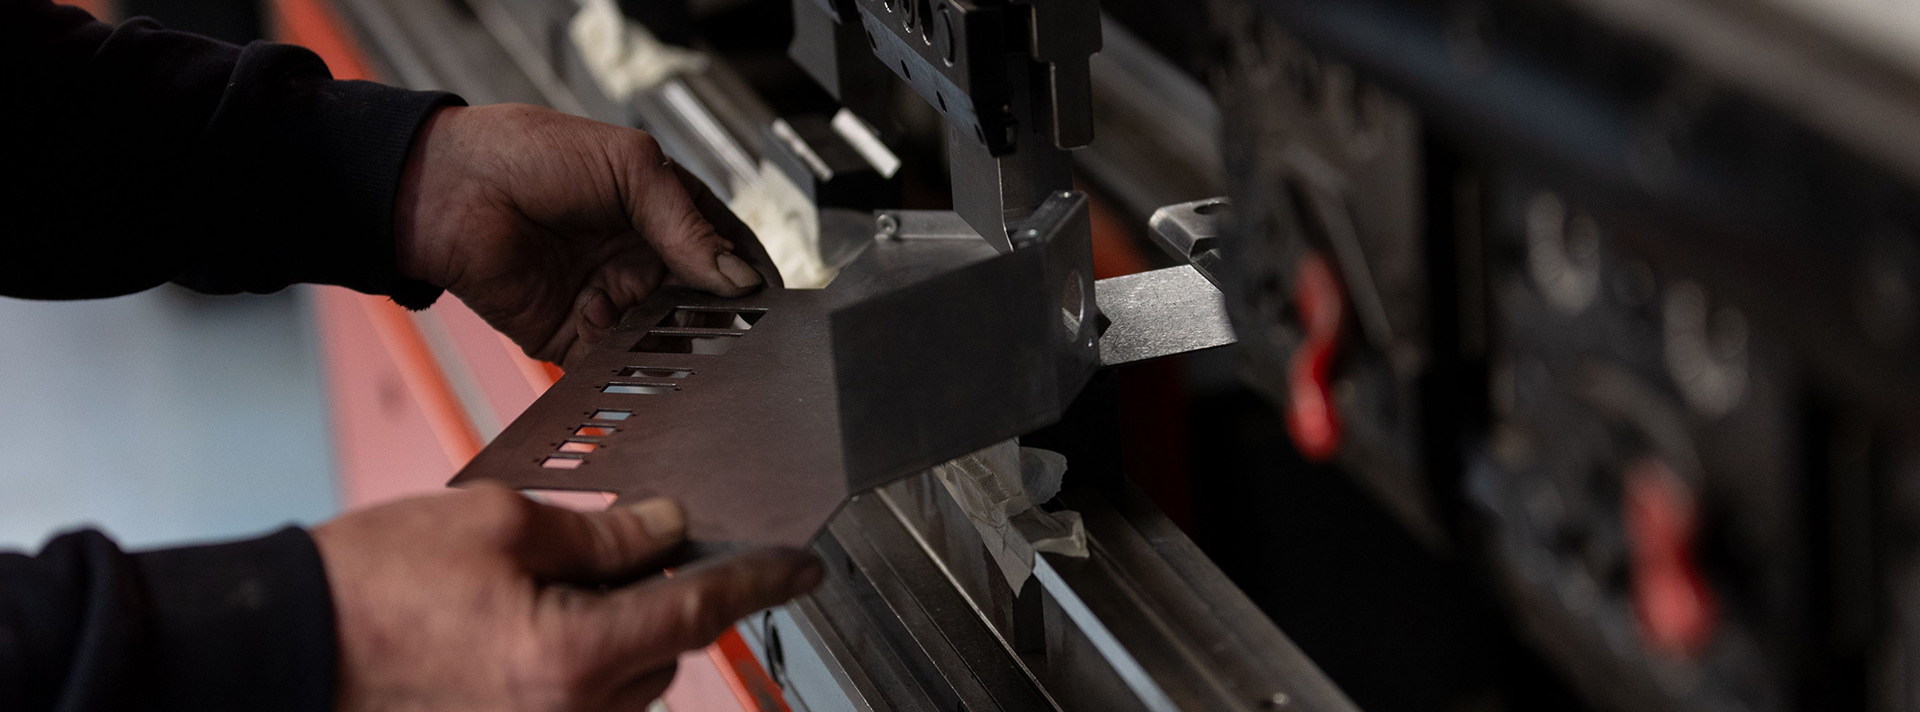
折边与卷边通常分两道工序完成:先对板材边缘进行预弯,再重新定位后进行第二次成型。若两层板料之间留有受控间隙,则形成折边;若两层表面完全压合,则形成卷边。
流程注意事项
预弯角
卷边压力
工具结构
机器打开高度
二次定位空间
典型函数
加强板材边缘
去除暴露的锋利边缘
形成挂钩或连接结构
改善外壳边缘的外观
相关设备
63T高精度液压数控折弯机
查看详细信息
100T数控液压折弯机
查看详细信息
150T液压钣金折弯机
查看详细信息
220T数控液压钣金折弯机
查看详细信息
320T重型数控液压钣金折弯机
查看详细信息
400T重型折弯机
查看详细信息
500T高精度重型液压折弯机
查看详细信息
600T重型数控液压折弯机
查看详细信息
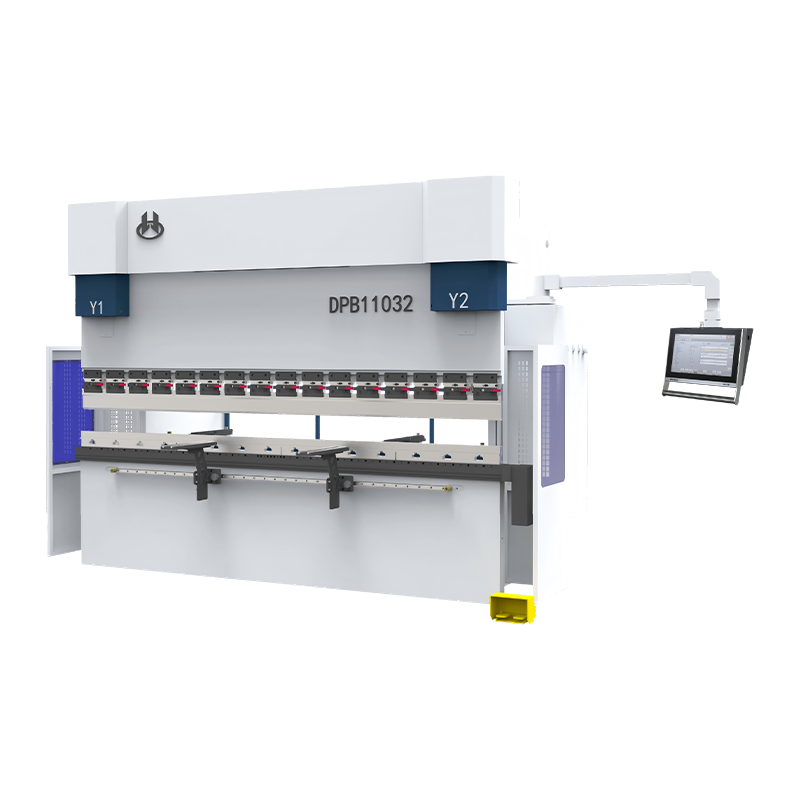
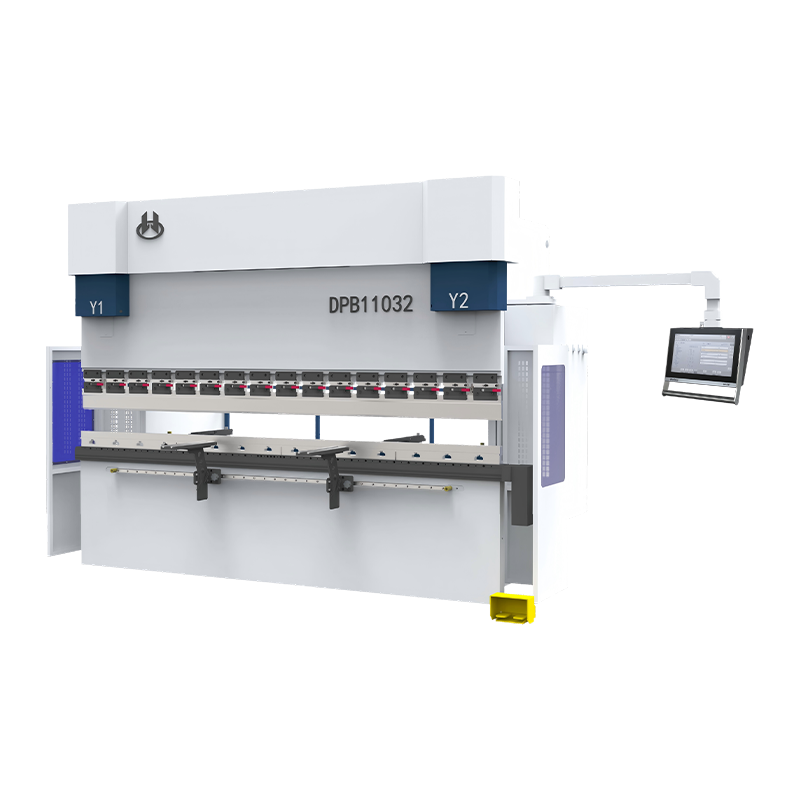
110T高精度双伺服折弯机
查看详细信息
170T双伺服数控折弯机
查看详细信息
200T双伺服混合数控折弯机
查看详细信息
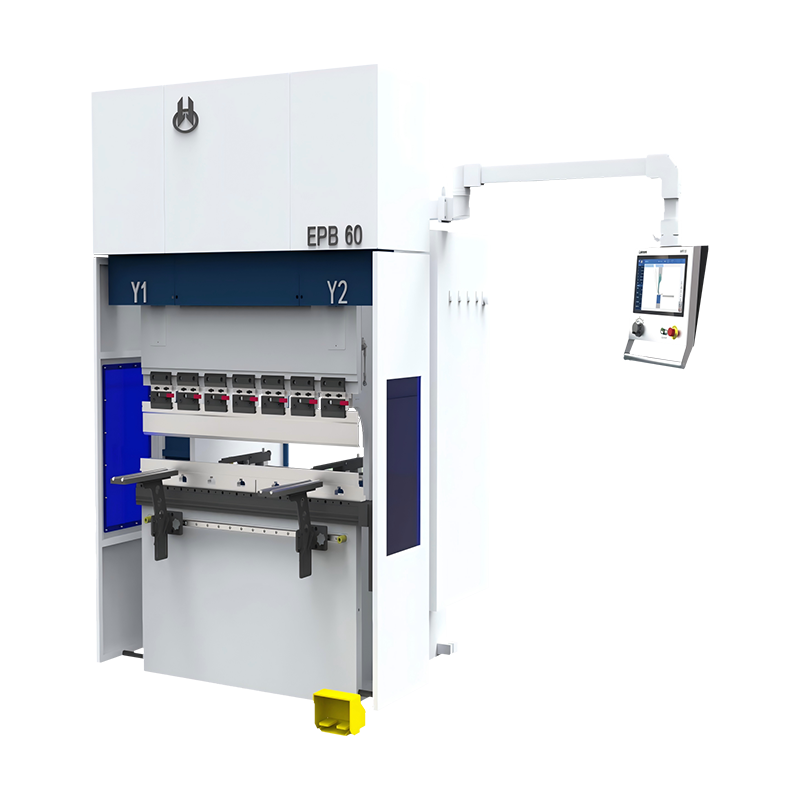
60T数控全电动伺服钣金折弯机
查看详细信息
提交反馈
姓名:
*
电子邮件:
电话:
*
消息:




 English
 中文简体
 русский
 Español
 عربى
 italiano
 Français
 한국어
 Bahasa Melayu
 Tiếng Việt
 ไทย
 Indonesia
 Português
 Polskie
 Türk
 हिंदी