首页 / 折弯技术
把控每一次折弯,从平板到成品工件
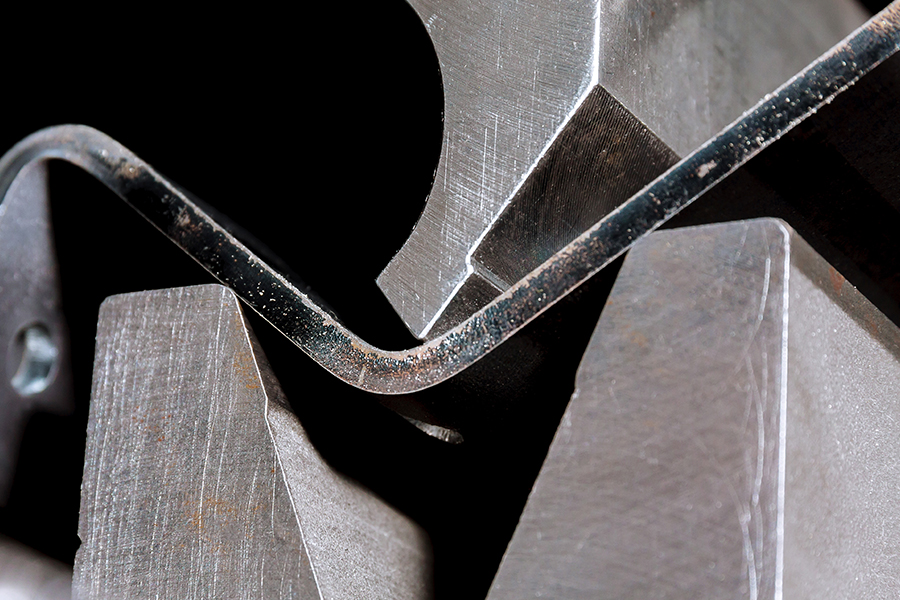
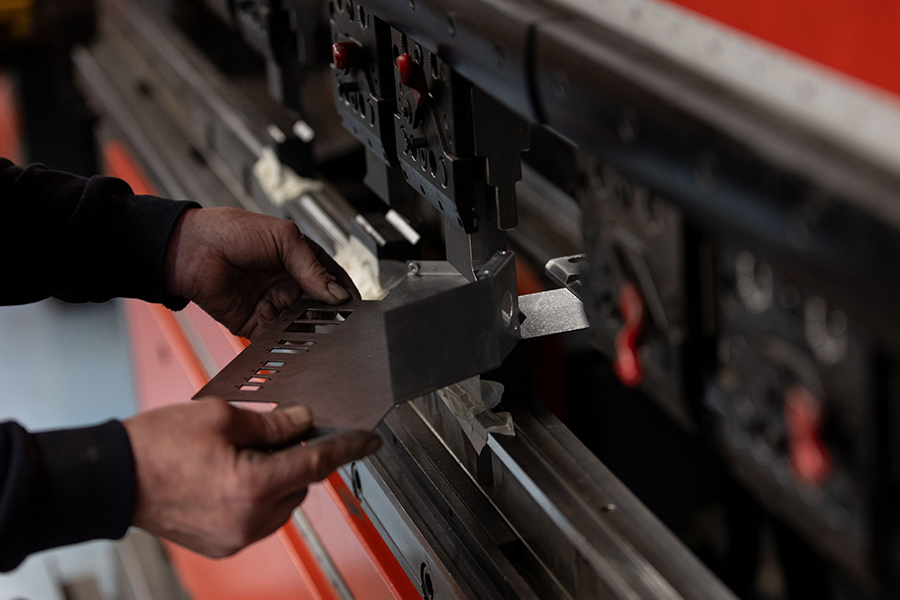
钣金折弯可将平板原料加工为具备指定角度、折弯半径与轮廓的工件。真正的难点不在于做出单件合格产品,而是在重复生产过程中,保持折弯角度、尺寸以及成型效果的稳定一致。
领维整合折弯机工程设计、伺服控制、数控编程、挠度补偿及模具技术,可满足精密工件、厚板、长件以及自动化折弯生产的需求。
稳定弯曲背后的技术
  • 01
    闭环 RAM 同步
    在整个弯曲周期中,冲头的左侧和右侧必须保持同步。引线 UPB 压制动器采用闭环电液伺服控制来调节 Y1 和 Y2 轴并保持稳定的冲压运动。
  • 02
    加冕补偿
    在弯曲载荷下,冲头和工作台可能会轻微变形,导致长工件的角度变化。机械或液压加冠在弯曲长度上施加补偿以减少这种差异。
  • 03
    CNC编程和后台定位
    根据所选的控制系统,Leadway 压制动器可以支持图形编程、自动弯曲序列计算、工具库、角度校正和碰撞检测。 多轴背轨可为不同的法兰尺寸、零件高度和不对称工件提供精确定位。
  • 04
    工具与快速转换
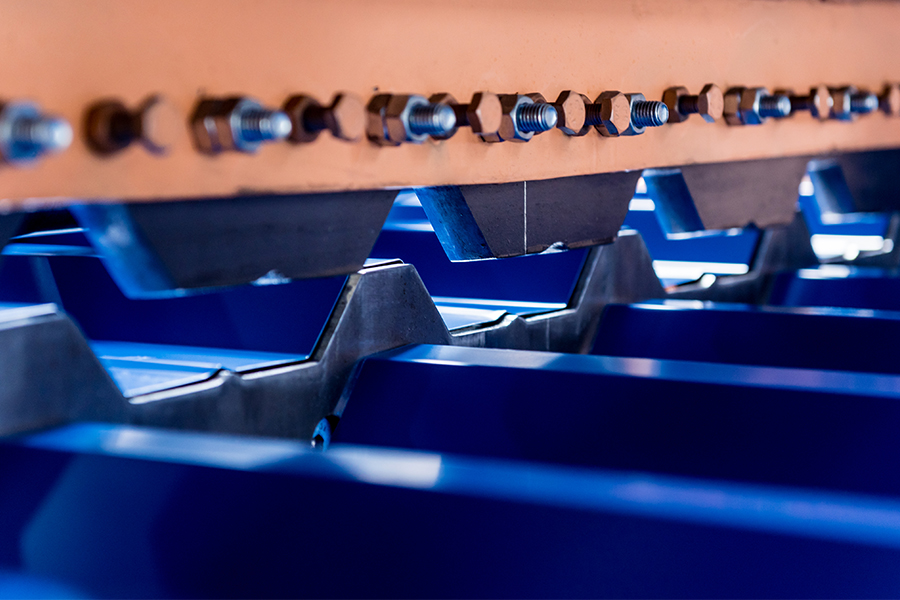
    工具直接影响内半径、最小法兰尺寸、所需的弯曲力和最终轮廓。 引线可根据工件配置分段工具、单V和多V模具、大半径工具、卷边工具和快速夹紧系统。
洽谈折弯加工方案

将工件图纸与生产资料发送给领维。我们的工程师会评估材料、板厚、折弯长度、成型轮廓、公差及生产要求,为您推荐适配的折弯工艺与设备配置。

联系我们,启动项目